
"我们通过使用电火花成型加工实现了60%的制造效率提升。"
Markus Rausch
Junior director and technical operations manager, Hermann Rausch Werkzeug- und Formenbau
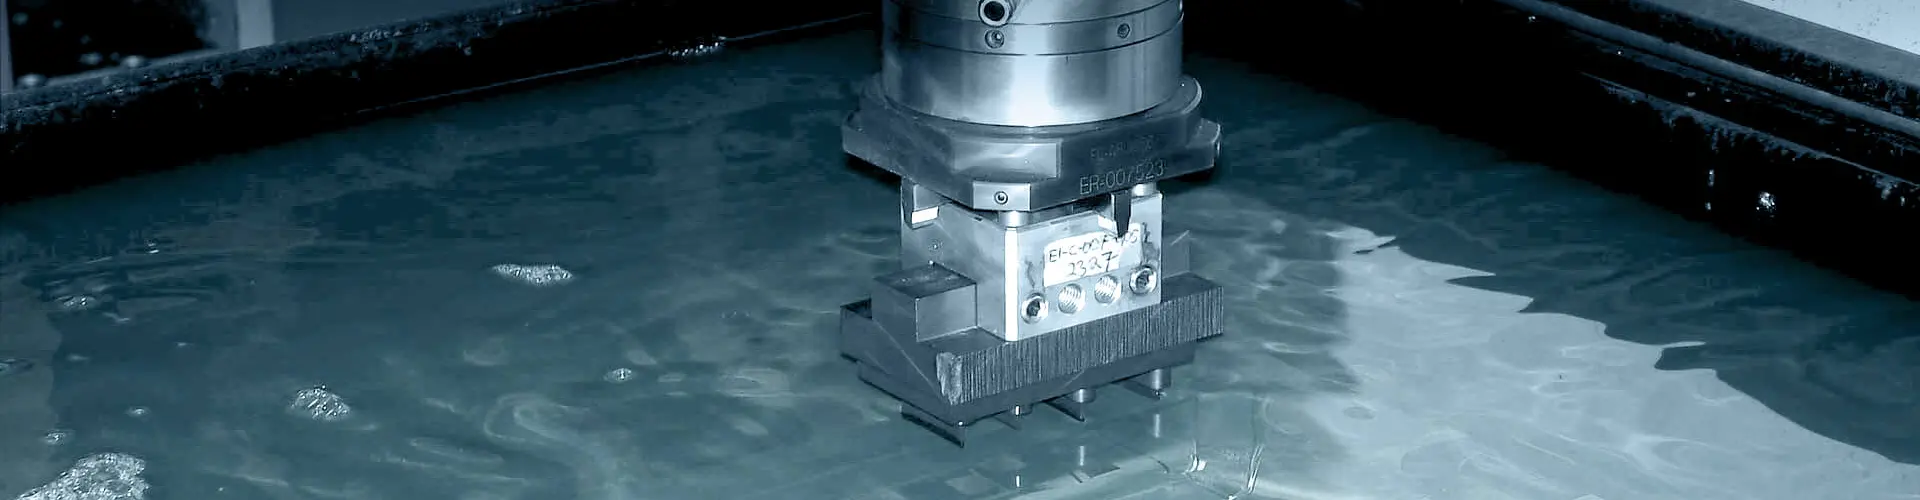
Rausch模具制造公司的现代电极制造
"尽管注塑模具生产的批量通常仅为一件,但仍包含一些繁琐的常规任务——例如电极制造。在Rausch模具制造公司,自动化流程将员工从这种日常工作中解放出来。该领域效率提升了60%,使公司员工能够专注于核心业务:塑料和模具制造领域的专业技能。"
受访人: Markus Rausch,初级总监兼技术运营经理
公司概况
公司: Hermann Rausch 模具制造公司
地点: 德国赫斯巴赫
重点: 自动化电极制造
优势:
行业: 模具制造
发布时间: 2009年
"我们通过使用电火花成型加工实现了60%的制造效率提升。"
Markus Rausch
Junior director and technical operations manager, Hermann Rausch Werkzeug- und Formenbau
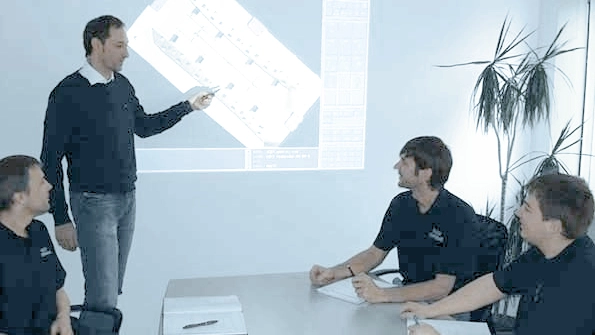
Markus Rausch 及其员工讨论了模具插入的工作计划。
Hermann Rausch模具制造公司于1992年在赫斯巴赫创立,最初为一人企业。如今,公司拥有超过20名积极主动且合格的员工。公司座右铭是'塑料领域的专业能力'。其专业能力涵盖从零件开发咨询、注塑模具设计与制造,到铣削、电火花加工和线切割加工的合同制造。"我们能够展示在模具制造方面的广泛经验,从铝制原型模具到最大尺寸为1,200毫米的批量注塑模具。"
Rausch模具制造公司服务于多个行业的客户。虽然这种多样性避免了对单一行业的依赖,但模具制造是一个竞争非常激烈的行业。这就是公司始终致力于改进流程的原因。'我们必须不断变革,否则就会被淘汰,'Rausch说道。
电火花加工瓶颈
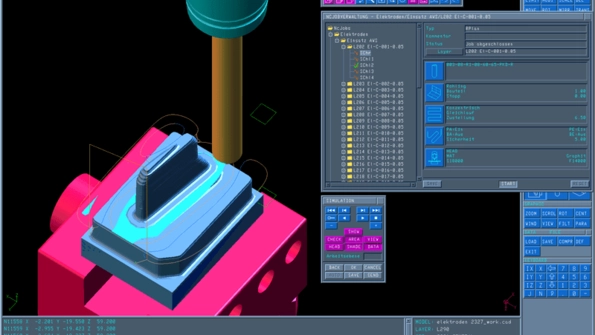
标准化NC编程能够节省显著时间,并提供可靠的结果。
去年,Rausch模具制造公司流程改进的重点之一,是更细致地审视其电极制造流程。尽管公司长期采用电火花成型加工作为制造方法,但仅在几何形状或所需表面结构不允许任何替代方案时才使用该技术。由于现有的电火花加工机床只有一个仅16个工位的小型刀库,无法在没有操作员干预的情况下长时间运行。
因此,尽可能采用直接铣削加工。然而,窄腔的精细粗加工并非足够可靠的工艺。'如果不能及早检测到刀具磨损,刀具就会断裂。因此,这些铣削任务无法在无人监控下进行,'同样负责CAD/CAM部门的Rausch解释道。
相比之下,用石墨加工小型筋板作为电极非常可靠。而且铣削速度非常快,使得电火花加工的时间需求变得可以接受。
三项改进措施
自动化电极制造
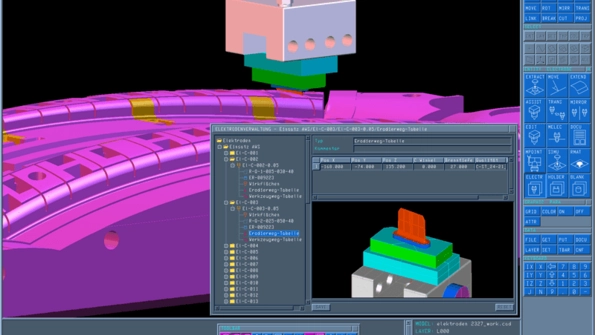
Tebis 电极管理功能包含了项目所需电极的所有信息,包括放电路径和刀具路径。
使用Tebis的电极工艺具有在同一系统中有效且便捷地控制电极制造所有环节的优势——从电极设计和铣削到电火花加工。工艺从易于使用的导出放电面功能开始。然后系统构建完整的电极,包括夹持器、毛坯、基座、探针框架、柄部和放电面。整个过程由向导控制,因此仅需几次鼠标点击即可完成。 Tebis管理电极以及所有必需的元件和数据。这包括夹持器、毛坯以及刀具路径和放电路径。
CAD/CAM与自动化的连接
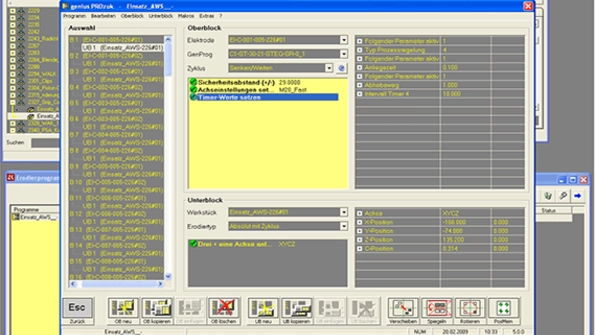
搬运系统软件从 Tebis XML 数据中读取订单和技术数据。
一旦为给定零件的电极定义了所有数据和制造步骤,就可以将其传输到控制系统。XML文件用作传输介质,因为Tebis默认为每个电极项目生成这些文件。这些数据被导入搬运系统的软件中,并输入到制造单元的工作列表中。一旦刀库装载了所需的毛坯,加工即可开始。 Tebis不仅提供接近坐标和方向,还提供电极和电火花加工过程的所有其他数据(质量、材料、放电间隙、加工类型、放电深度等)。 一旦XML数据被导入且刀库装载完成,在零件完全加工完毕之前,无需操作员进一步干预。
搬运系统刀库的一个分区,内存放有刀具和电极。
搬运系统的机械手将新电极自动放入电火花加工机床中。
现代流程的明显优势
自动化为Rausch模具制造公司带来了许多好处。电极制造单元连续运行,尽管只有两班制工作。所有信息都以电子方式传输,确保了非常稳定的流程。以前,即使是小腔体也要先用刀具进行粗加工,然后再进行电火花加工。而现在,在某些情况下,粗加工用电极完成,最后一刀则由铣削完成。我们通过使用电火花加工实现了60%的制造效率提升,'Rausch确认道。Rausch模具制造公司现在认为自己已为现代化做好了充分准备。