车铣加工
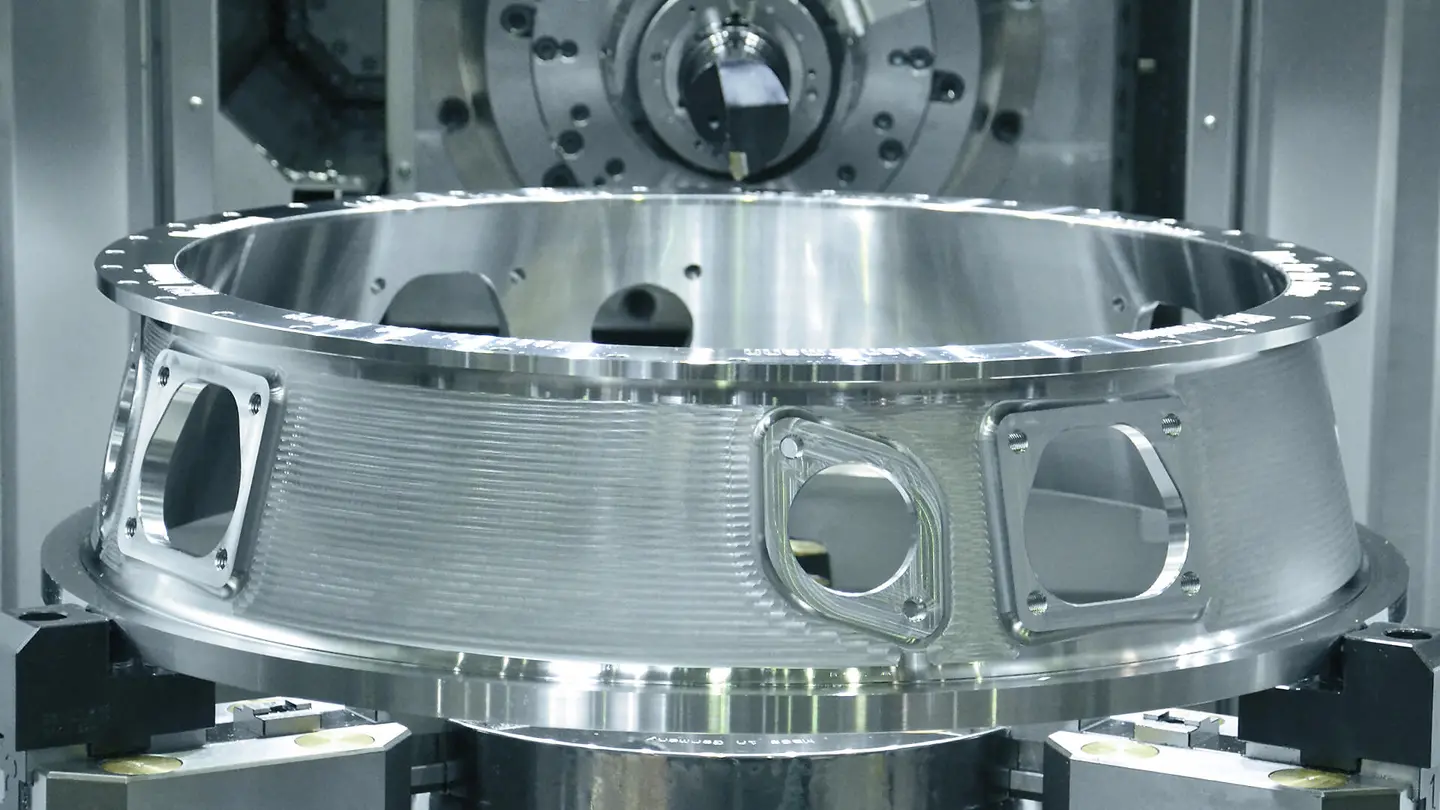
有了Tebis,您可以为具有车削、铣削和钻孔功能的机床提供数控程序。如需尽量减少用户干预和监控,操控车铣机床对CAD/CAM过程提出了特别要求。
了解更多....
安全高效,安全可靠的数字孪生镜像环境
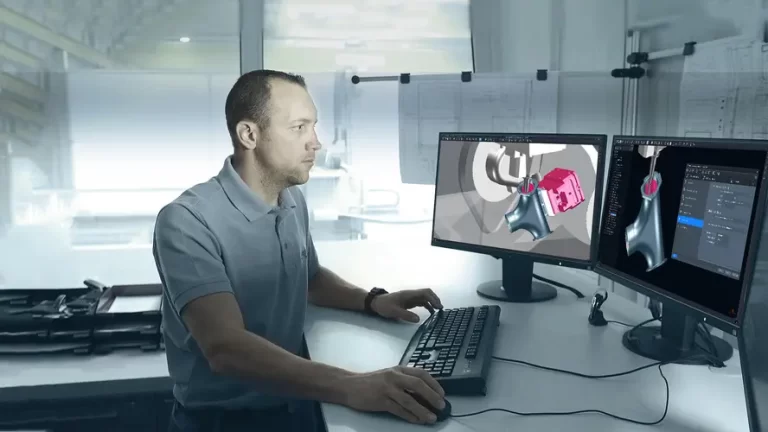
您可以在完整的Tebis数字孪生镜像环境中为车削机床创建CNC程序,以快速而可靠地制造简单零件和复杂零件。
Tebis容纳各种零件和机床类型。例如,利用插补铣削,在没有旋转轴的铣床上无缝制造对称的零件区域,无需重新设置装夹。
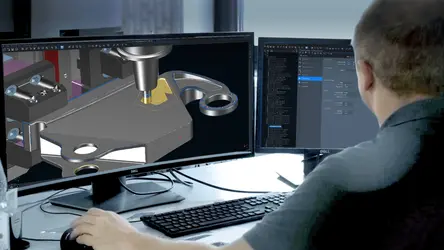
从刀具到刀柄的每一次计算都基于毛坯、刀块和刀具组件的模型, 为您提供了进行碰撞检查更可靠的CNC程序,以增强安全性。此外,由于CNC程序并非在数控控制面中生成的,机床可以保持连续运行,在车削过程中利用非常高的材料去除率。因此,如果制定正确的CAD/CAM策略,则您能够从车削过程中充分受益,尤其是高的材料去除率。
减少编程与制造时间
避免碰撞功能,即使在编程阶段也能提供最大的可靠性
针对粗加工、精加工和向下加工的有效策略,具有可控切屑形成和最小定位
智能模板也适用于机床单元和控制特性
对称零件区域的加工速度显著提高 80%
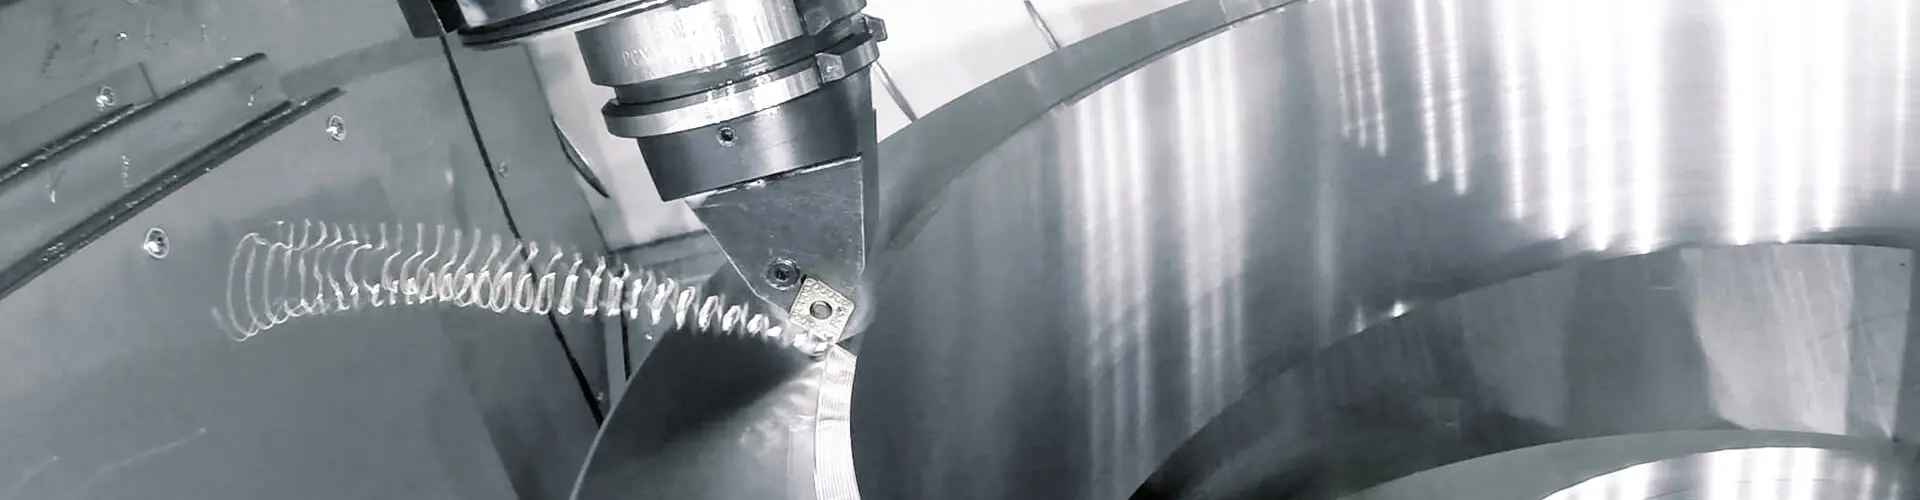
虽然插补车削可能没有被广泛普及,但它是一种加工对称部分区域的高效方法。在此加工过程中,当切割运动沿着围绕零件几何旋转轴的X, Y和Z方向的螺旋路径时,零件夹具保持刚性。
铣削机床上的插补铣削
插补车削的优势:
ACTech GmbH 经常加工复杂的零件,这些零件缺乏完全旋转对称性,但具有某些旋转对称的几何元素。从以往来看,这些区域一直使用3轴和5轴联动铣削技术进行加工。
ACTech 现在受益于铣削机床插补铣削的所有优势:
(来源:Dipl.-Ing.Georg Sandig,ACTech GmbH 机械加工主管)
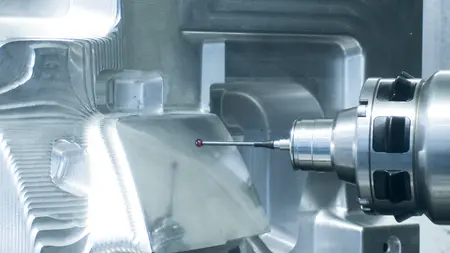
视频显示了 工具钢中复杂螺旋机头的车削。可以快速轻松地对众多粗加工、精加工和向下加工操作进行编程并加入碰撞检查功能, 从而使机床有效运行。在这里我们使用的是铣削/车削机床,因为完成零部件还需要进行大量的铣削和钻孔操作。
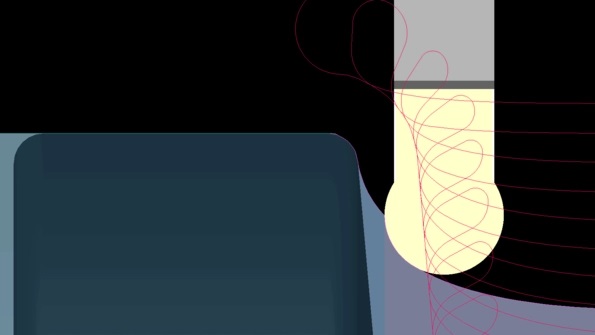
低刀具磨损和高效率的自适应车削,无需全切加工
周全的CNC车削策略
Tebis具有针对轮廓和凹槽的纵向、平面和轮廓平行CNC车削以及端面钻孔 – 如偏心钻孔 – 的全部功能。您可以轻松准备针对圆柱形、圆锥形或平面螺纹车削的CNC程序。Tebis自动检测是否需要从内部或外部对区域进行车削。
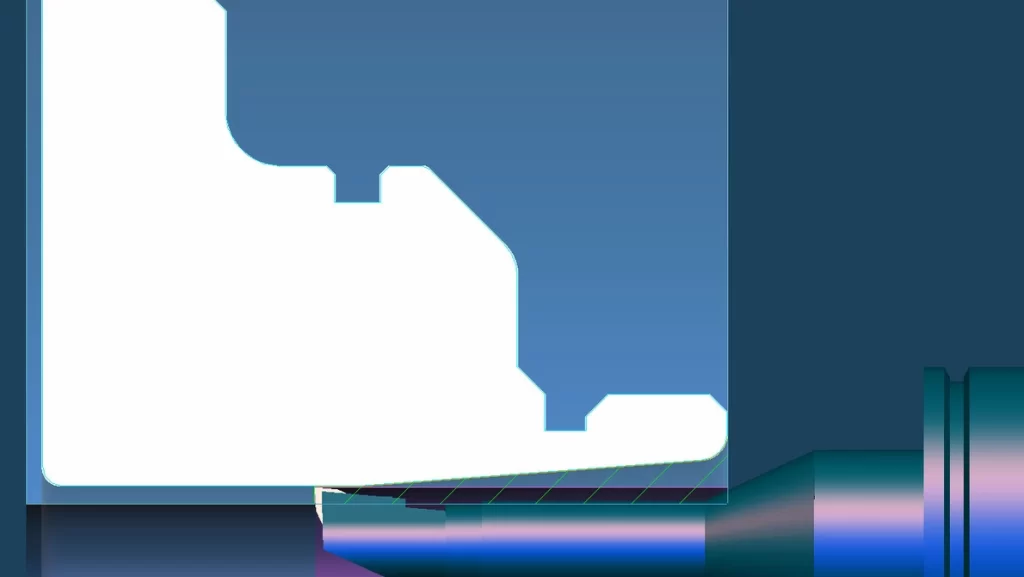
如果沿一个倾斜方向无法对某个区域进行完全车削,则可以在CNC编程中定义多个倾斜方向。您的机床将不间断地工作。如果在CNC车削过程中工具组件和零件之间会发生碰撞,则Tebis会自动缩小相应的区域。这为您提供了进行碰撞检查的CNC程序,用于在计算阶段进行的车削。
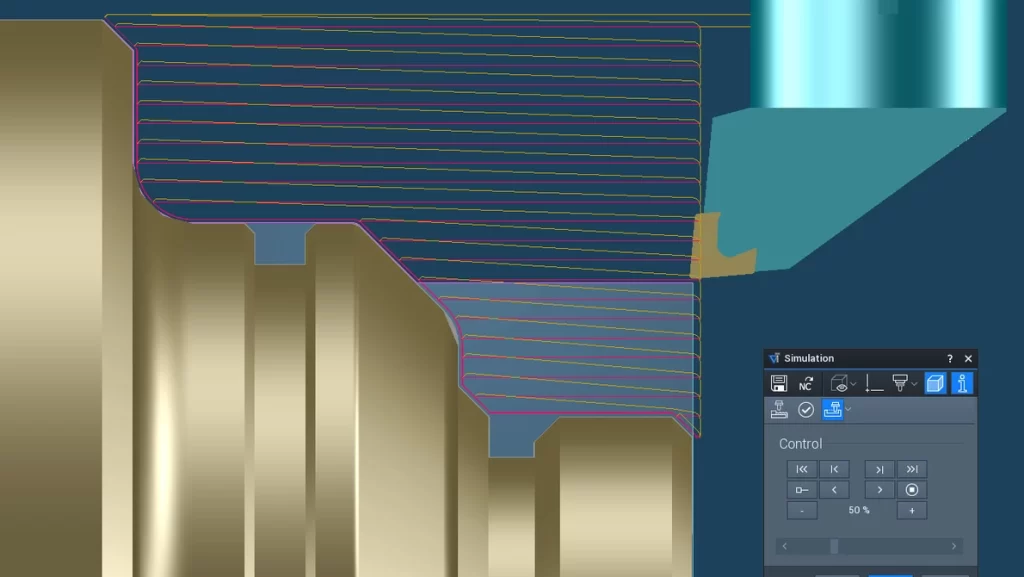
在CNC车削中,您可以选择以尽可能短的路径对定位运动进行编程,从而减少退刀和步距所需的时间,智能碰撞检查可确保过程的安全。此外,如有需要,您可以在粗加工过程中集成精加工,以消除粗加工路径之间的残留材料步骤。
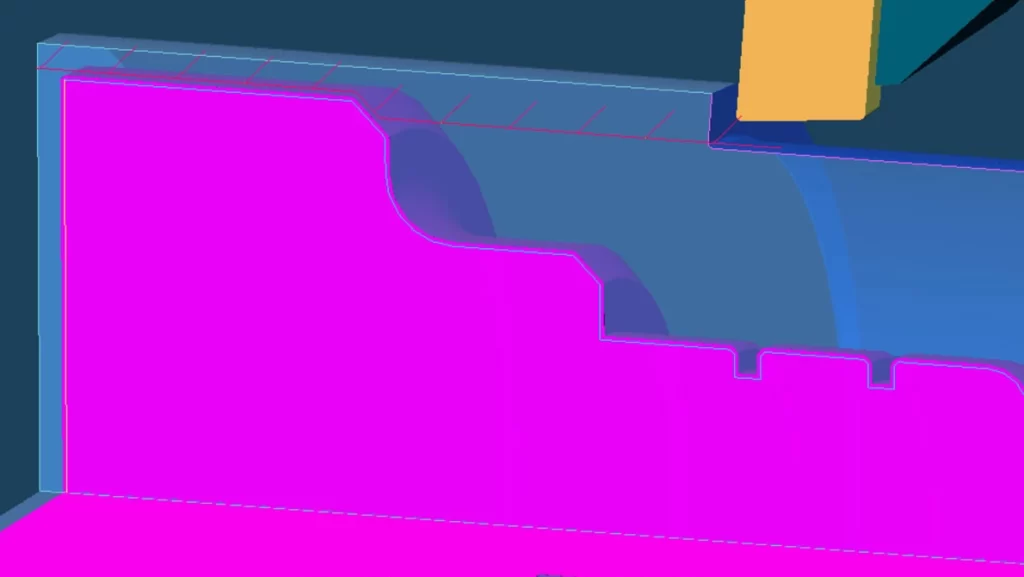
您可以在达到自由定义的刀路长度后中断CNC车削,这样一来在使用铜和铝等柔软的延性材料时,可以及时削断碎屑 。这使您能以极高的速度对不同的材料进行车削,并保留精心定义的切削数据。切槽中的满刀切削检测确保延长铣刀寿命。铣刀全面接触时,您可以决定需要执行的操作:例如,清除碎屑或以进给率退刀。
零件可以使用在车床和车铣中心的智能加工特殊功能。您可以快速地定义进给速度和材料切削速度的最佳切削条件,并将零件直接切割并同时完成其轮廓,而无需设计任何辅助几何面。您可以在切割过程中对零件进行去毛刺并使表面平整,可以立即使用棒料加工下一个零件。切割的零件可以转移到第二个主轴上,也可以由零件夹具/夹具夹取,智能控制和可靠地模拟仿真。
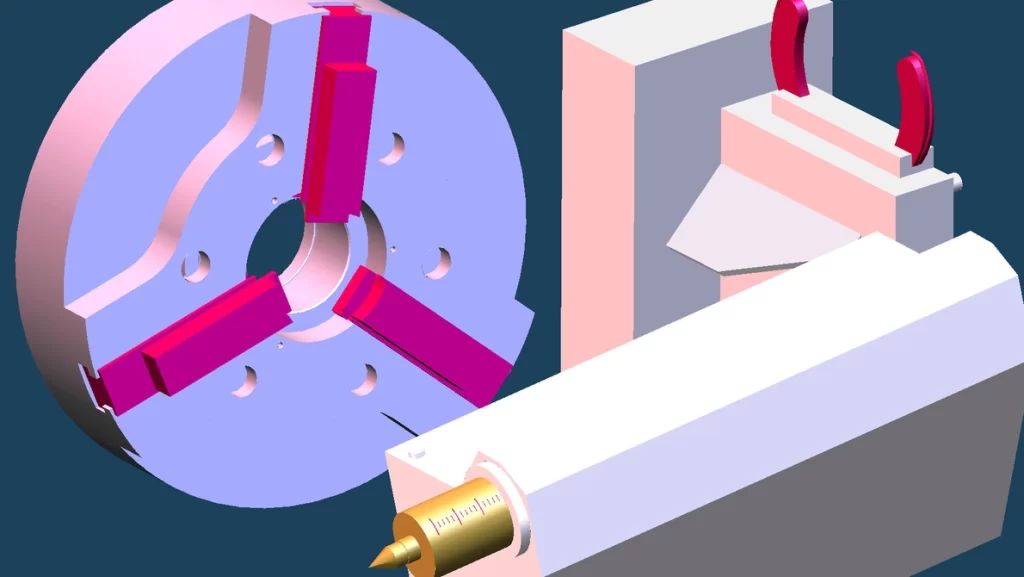
最好确定一下在CNC编程过程中CNC程序组件的哪些地方将需要打开或关闭,如夹紧元件、带套筒的尾座或稳定支架。此操作将为您节省耗时的机上调节工作。在Tebis Job Manager中的控制方式与针对模板车削的整个CNC 自动化相同。
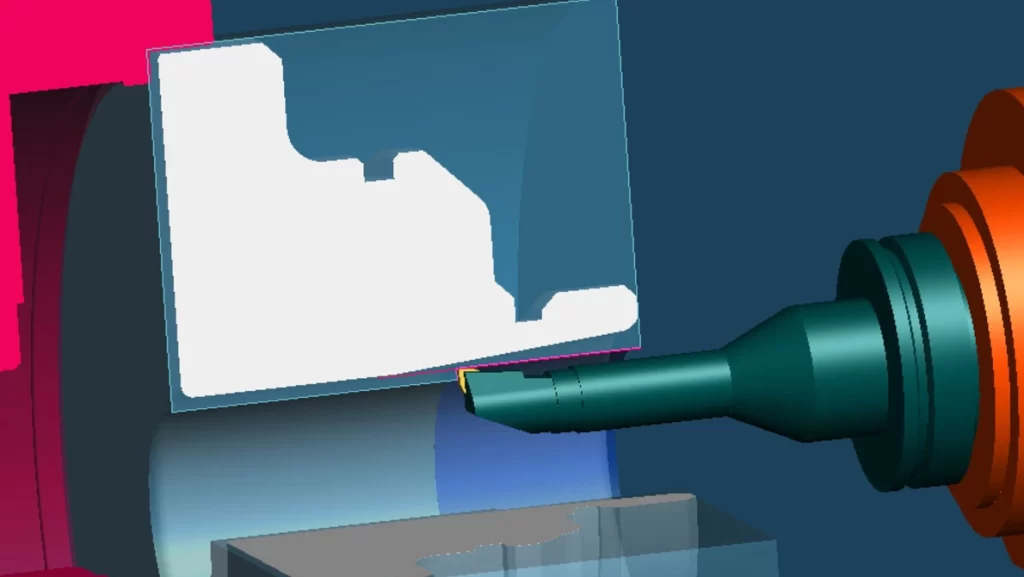
Tebis使用一种毛坯模型来确定CNC车削过程中待加工材料的位置。启用材料跟踪后,毛坯在每次切削后实时更新。因此,您始终可以直观地跟踪制造进度,并真实地模拟所有车削操作。
您可能还喜欢
有了Tebis,您可以为具有车削、铣削和钻孔功能的机床提供数控程序。如需尽量减少用户干预和监控,操控车铣机床对CAD/CAM过程提出了特别要求。