
运行时间计算的实际测试
将一切组合在一起
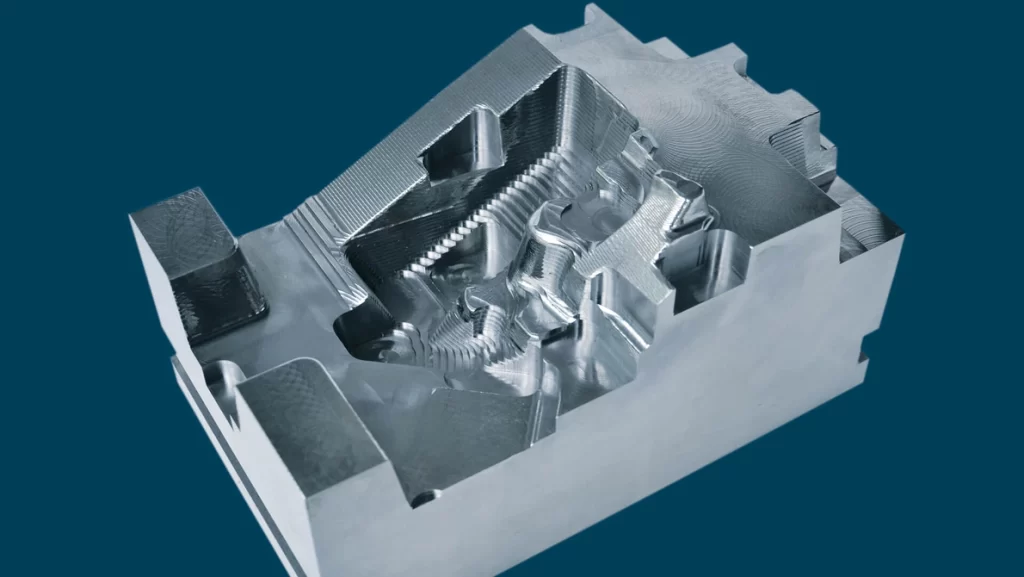
自适应粗加工是否适用于某一零件主要取决于几何形状。这一加工类型最适于带有深腔的零件。
非常重要:切削数据等技术参数必须实现与所用的零件、材料、机床和工具的最优匹配。只有这样才能获得更好的结果。
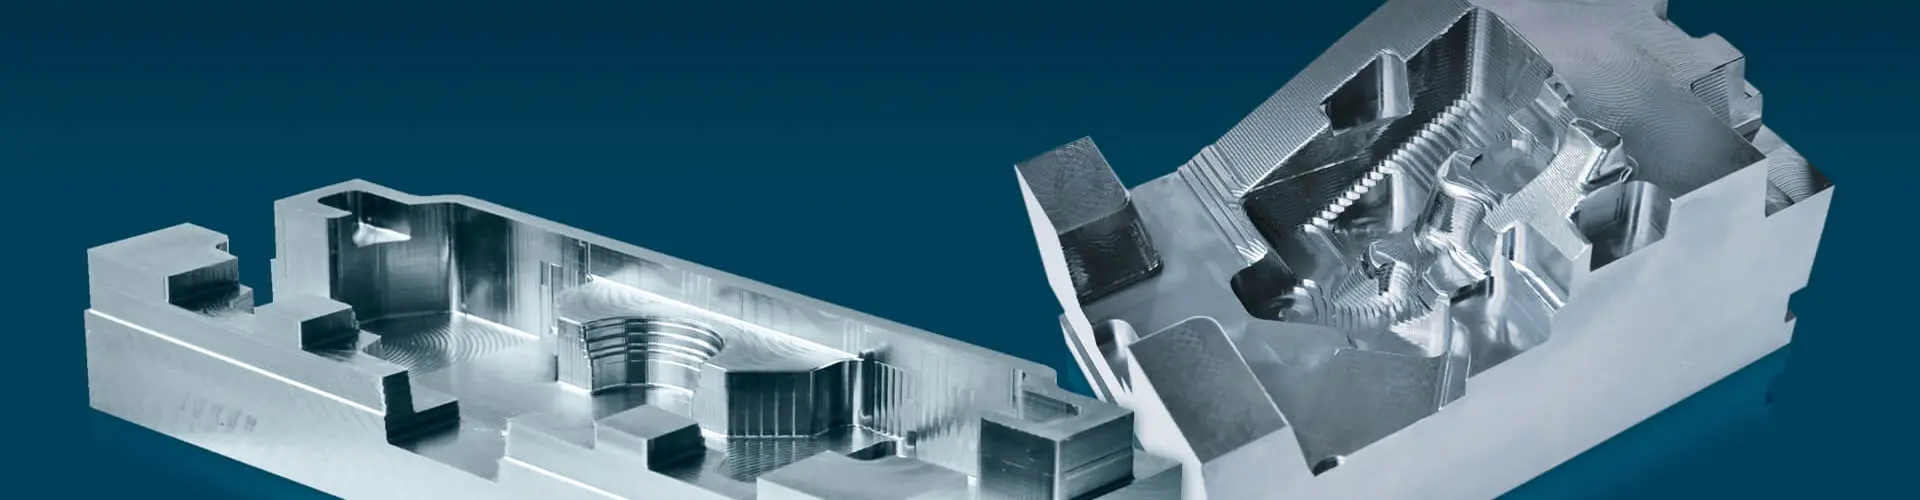
在实际测试中,我们比较了针对两个示例零件的各种加工类型。
示例1:带有很多深腔的零件
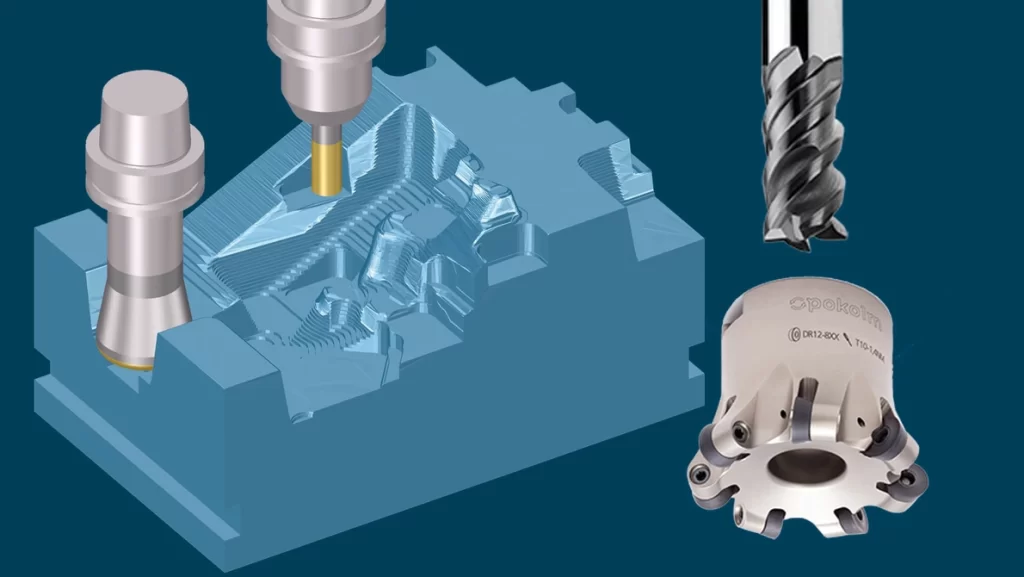
| 刀具 | Pokolm D16 HPC 刀刃 |
|---|---|
| 机床 | DMG HSC105 线性 |
| 材料 | 钢 |
| 策略 | 自适应 |
| 切削数据 | ae:1.6 mm ap: 30 mm vc: 175 m/min fz: 0.3 mm |
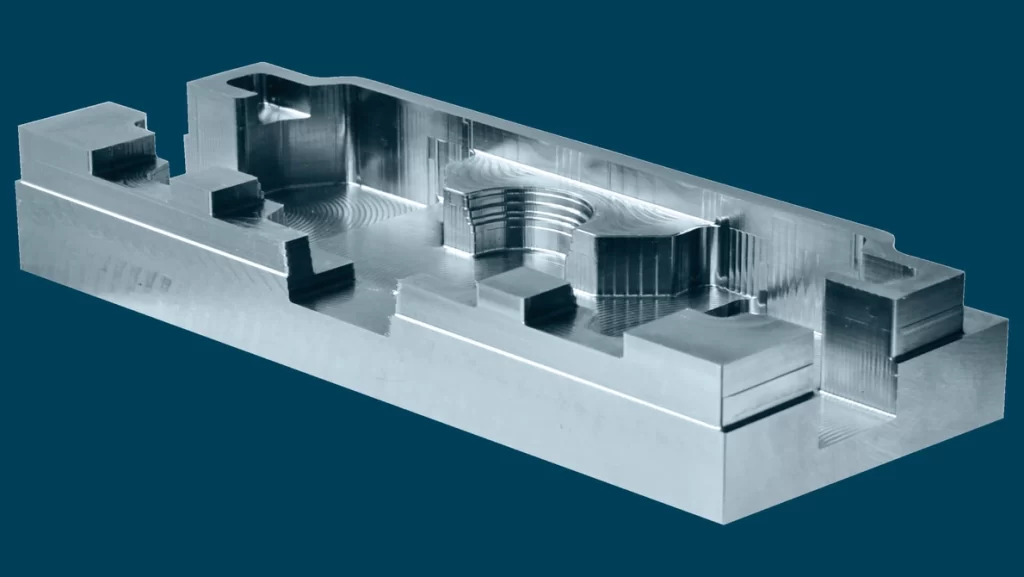
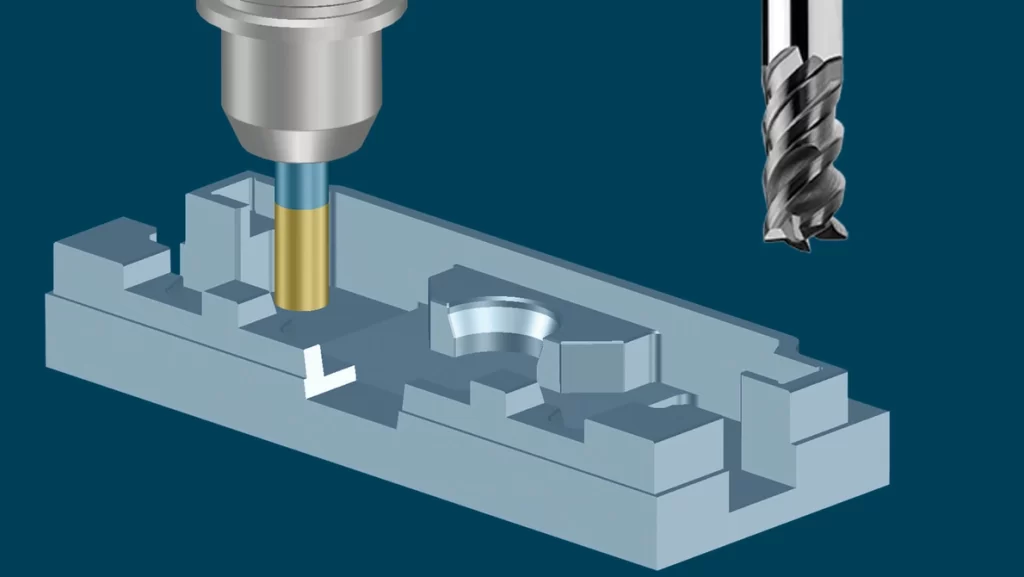
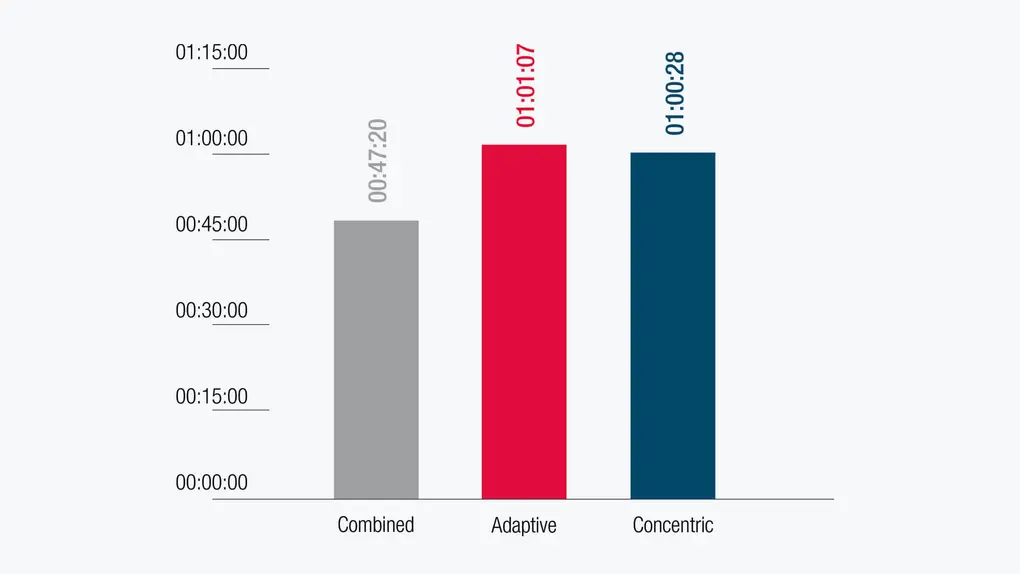
联动加工的速度
比严格的自适应粗加工快22%。
示例2:具有平坦和陡峭区域的复杂零件
| 第1次加工操作 | 第2次加工操作 | |
|---|---|---|
| 刀具 | Pokolm Spinworx D52 R6 | Pokolm D16 HPC 刀刃 |
| 机床 | DMG HSC105 线性 | DMG HSC105 线性 |
| 材料 | 钢 | 钢 |
| 策略 | 同心 | 自适应 |
| 切削数据 | ae: 36 mm ap: 0.9 mm vc: 215 m/min fz: 0.7 mm | ae: 1.6 mm ap: 30 mm vc: 175 m/min fz: 0.3 mm |