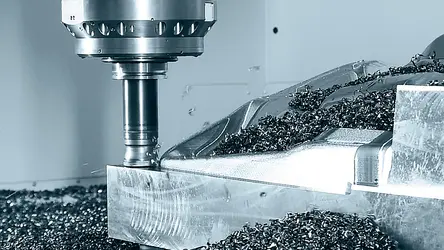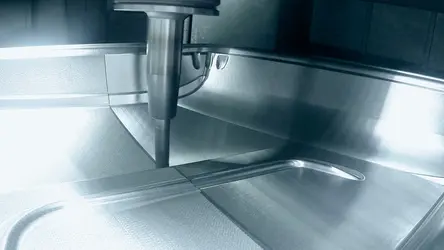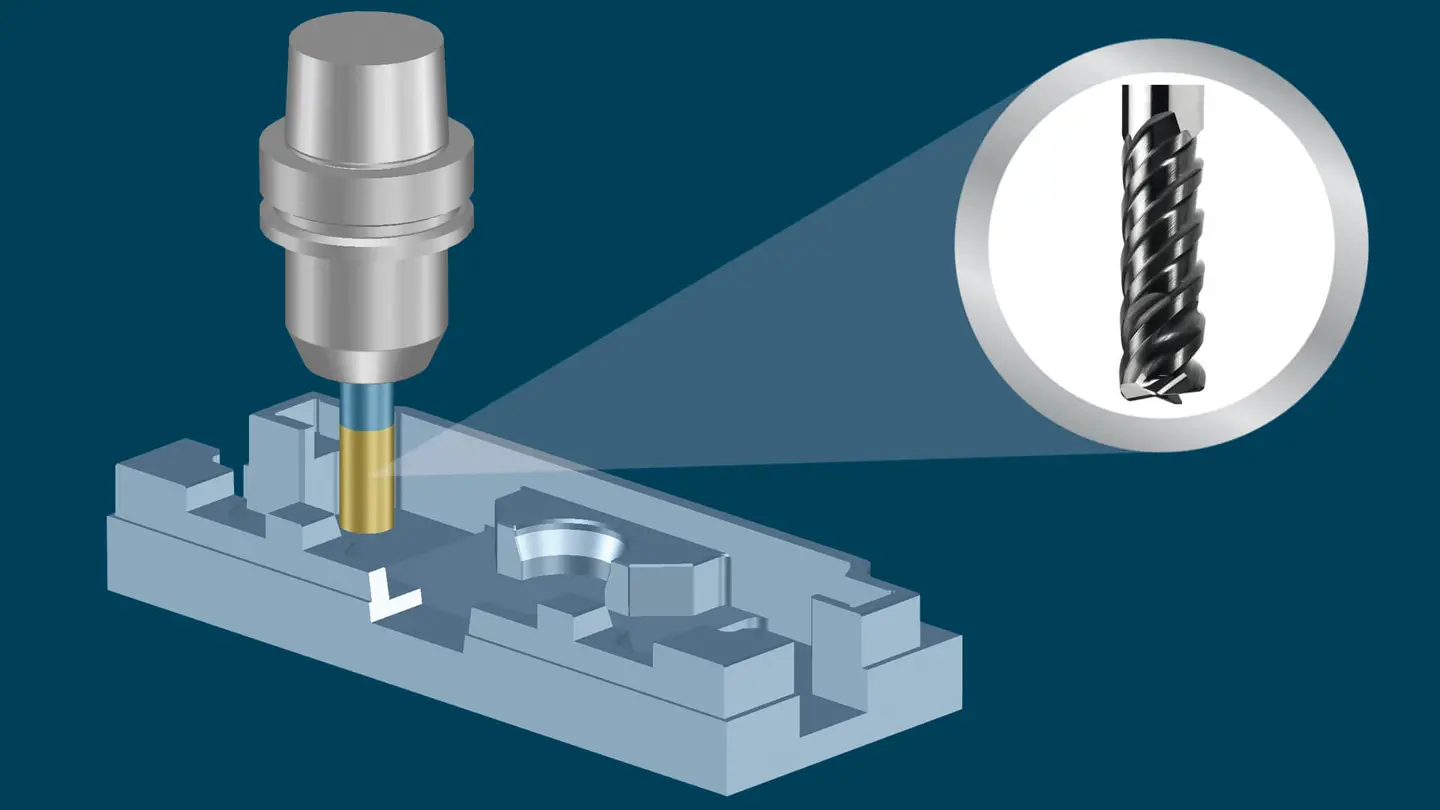
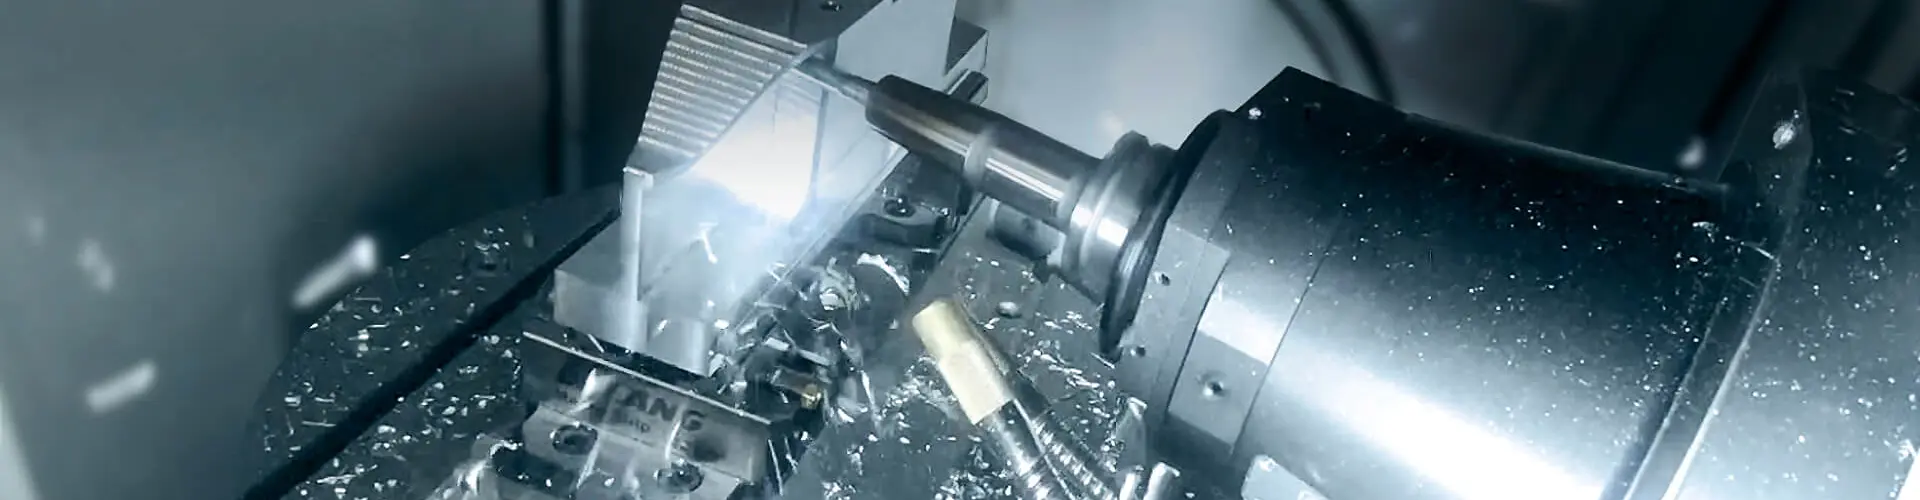
具有较长切削刃的HPC刀具,可实现较大的向下进刀量
高性能切削(HPC)实现最高材料去除率
每一粗加工操作的目标是在最短的时间内去除尽可能多的材料。这是对刀具进行的一次压力极大的测试,最终通常会全面接触。因此,Tebis使用针对满刀操作以及满刀避让的选项。在满刀操作中,进给率自动降低或者对满刀区域以摆线方式进行加工。在满刀避让中,刀路布局自动适应几何体,不会造成满刀切削加工。
满刀避让功能用于自适应粗加工。这才是真正重要的地方:与传统的粗加工方法相比,使用切削深度极 大的特殊HPC刀具进行自 适应刀具进行自适应粗加工可以节省60%以上的时间。针对HPC铣削的自适应粗加工战略尤其适用于带有很多深腔的零件。** 硬质材料**也可采用这种方法轻松加工。
具有较长切削刃的HPC刀具,可实现较大的向下进刀量
自由型腔的自适应粗加工
进给率和刀路始终得到优化 • 延长机床正常运行时间 • 还可进行顺逆铣加工
在整个加工操作过程中追踪毛坯
保护刀具材料
适用于2.5D、3D和5轴加工操作
可以在Tebis中以2.5D、3D和5轴加工操作实施自适应摆线粗加工策略。即使在高进给速率下,刀具也可以快速重新定位。集成的毛坯传输可将所有铣削操作轻松地组合在一起。
集成二次粗加工可以获得更好结果的
选择附加的“向上二次粗加工”选项,轻松对从底部向上切削时深度较小的残料区域进行再加工。
毫无疑问:自适应粗加工策略可实现最高的材料去除率。在许多情况下,这也是最有效的策略 – 但并非总是如此。因为,能否以更优方式加工零件取决于几何形状、材料和加工刀具。切削数据和进给率等技术参数必须与加工操作完全匹配。
在实际测试中,我们比较了不同的粗加工策略,其中考虑了零件的几何形状和技术参数。结果:正确的组合至关重要!
您可能还喜欢